
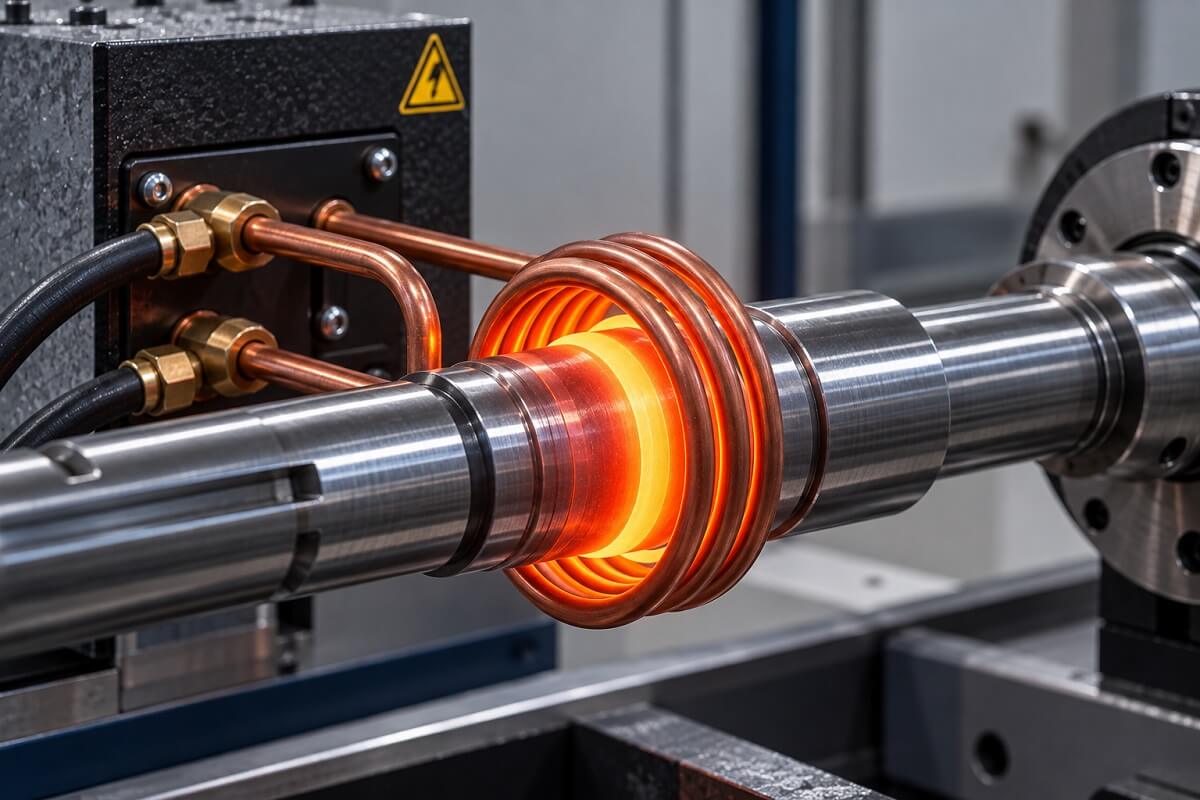
Когда рабочая поверхность вала изнашивается, а сама деталь должна выдерживать удары и изгиб, упрочнять все сечение необязательно: индукционная закалка металла позволяет получить твердый наружный слой и сохранить требуемые свойства сердцевины.
Результат закалки зависит от марки стали, геометрии изделия, режима нагрева и охлаждения. Разберем, как устроен этот процесс, чем управляет технолог и какие параметры нужно задать при выборе оборудования.
Что такое индукционная закалка ТВЧ
Это термическая обработка с быстрым нагревом от электромагнитного поля и последующим быстрым охлаждением. Расшифровка ТВЧ – «токи высокой частоты». В цеховой речи название закрепилось за целым классом операций, хотя для глубокого упрочнения применяют и среднечастотные установки. Поэтому закалка токами высокой частоты (ТВЧ) описывает привычное производственное решение, а конкретную рабочую частоту всегда уточняют в технологической карте.
Индукционная закалка стали меняет ее структуру без нанесения покрытия и без насыщения углеродом. Поверхностный слой становится более стойким к износу благодаря мартенситному превращению.
Однако сам по себе индукционный нагрев еще не означает упрочнение: тот же источник тепла используют для пайки, ковки и посадки подшипников. Для закалки нужны подходящий материал и правильно организованный отвод тепла.
Как происходит процесс закалки детали ТВЧ
Заготовку располагают внутри индуктора или рядом с его рабочей частью. По медному проводнику проходит переменный ток, который создает магнитное поле. В металле возникают индуцированные токи; электрическое сопротивление превращает их энергию в тепло. Нагревать нужную область можно без контакта с раскаленным инструментом или открытым пламенем.
Рабочий слой доводят до состояния аустенита, затем быстро охлаждают. При достаточной скорости охлаждения образуется мартенсит – структура, обеспечивающая высокую твердость. Сердцевина при поверхностном режиме не проходит тот же цикл целиком. Ее прочность и вязкость определяются материалом и предшествующей термообработкой, а не возникают автоматически после включения генератора.
Чем ТВЧ-закалка отличается от объемной закалки
Основное отличие – распределение нагрева по сечению. При объемной закалке в печи обычно прогревают всю деталь, после чего охлаждают ее целиком. При индукционном способе можно сосредоточить энергию на рабочей поверхности: шейке вала, дорожке качения или зубьях шестерни. Внутренняя часть остается сравнительно холодной либо нагревается значительно слабее.
Принцип индукционного нагрева металла при закалке
Индуктор работает как первичная обмотка трансформатора, а заготовка – как проводящий элемент, в котором замыкаются вихревые токи. Напряжение генератора создает ток в колебательном контуре; энергия передается через переменное магнитное поле. Электрические и магнитные свойства материала определяют, как интенсивно он будет нагреваться.
Скин-эффект и глубина нагрева
Переменный ток распределяется по сечению неравномерно: его плотность выше у поверхности и уменьшается вглубь. Это явление называют скин-эффектом. Глубина проникновения тока зависит от частоты тока, удельного электрического сопротивления и магнитной проницаемости. Последние два параметра меняются при нагреве, поэтому толщина области выделения энергии не остается постоянной.
Важно различать электромагнитную глубину проникновения и фактическую глубину закаленного слоя. Пока поверхность нагревается, тепло распространяется внутрь за счет теплопроводности. После охлаждения упрочнится лишь та область, где состоялись необходимые фазовые превращения. Видимый след нагрева и граница требуемой твердости могут находиться на разных расстояниях от поверхности.
Как частота влияет на глубину закалки
При прочих равных высокая частота концентрирует выделение тепла ближе к поверхности. Более низкая позволяет нагревать глубже. Для тонких рабочих слоев используют диапазон десятков и сотен килогерц, для более глубокого прогрева – единицы и десятки килогерц. Это ориентир для выбора класса оборудования, а не готовая таблица режимов под любую сталь.
Технология закалки токами высокой частоты
Хорошая технология начинается с чертежа и состояния заготовки. До запуска проверяют марку материала, предыдущую термообработку, припуски и чистоту. Масло, окалина, заметные заусенцы и случайный зазор мешают повторяемости. Закалка деталей требует стабильного базирования: небольшое смещение относительно индуктора способно изменить картину нагрева сильнее, чем корректировка таймера.
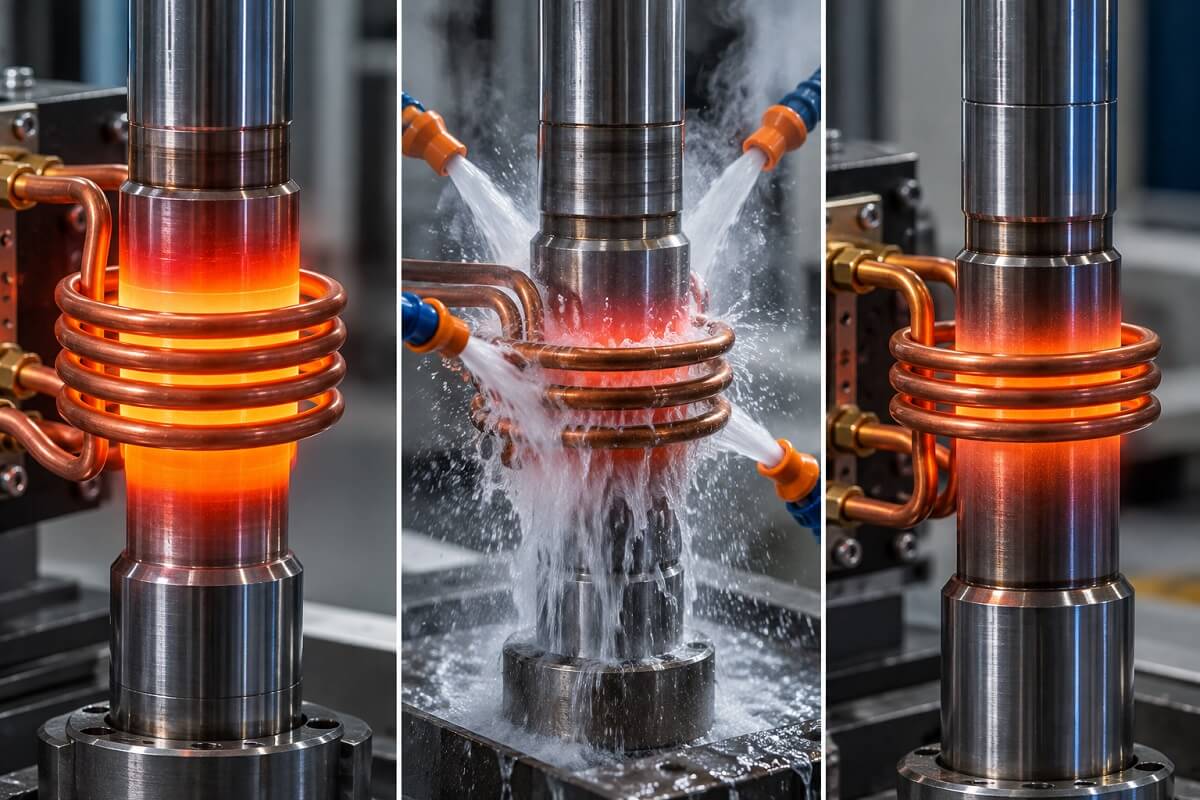
Нагрев детали
Индуктор формируют под рабочий контур поверхности детали. Для цилиндрической поверхности часто используют охватывающую катушку, для локальной обработки – профильную конструкцию. На распределение магнитного поля влияют количество витков, расстояние до металла и концентраторы потока. Универсальная катушка удобна для проб, но не всегда обеспечивает нужную равномерность на серийном изделии.
Охлаждение после нагрева
Закалочная среда должна отвести тепло достаточно быстро и равномерно. Применяют воду, водные полимерные растворы и другие среды, совместимые с выбранным материалом и требованиями к детали. Водяной душ подают через спрейер; его отверстия и направление струй определяют, насколько одинаково охлаждаются разные участки. Слишком резкое охлаждение повышает риск повреждений.
Контролируют расход, давление, температуру жидкости, а для полимерного раствора – еще и концентрацию. Задержка между окончанием нагрева и подачей среды меняет итоговый слой. Засоренная форсунка может дать мягкое пятно при исправном генераторе. Поэтому закалочный контур обслуживают как полноценную часть технологии, а не как вспомогательную сантехнику.
Отпуск после закалки ТВЧ
После закалки выполняют отпуск, если он предусмотрен технологией и требованиями к изделию. Он снижает внутренние и остаточные напряжения, уменьшает хрупкость и помогает получить нужное сочетание твердости и работоспособности. Для многих среднеуглеродистых сталей используют низкий отпуск примерно при 150–200 °C. Точный режим зависит от марки, требуемых свойств и допустимого снижения твердости.
Режимы индукционной закалки
Режим – это связанный набор параметров. Изменение одного влияет на остальные: дополнительная энергия способна увеличить глубину прогрева, но одновременно перегреть кромку. Отправная точка – требуемый закаленный контур, допустимая деформация и свойства поверхности. Цель настройки состоит в получении стабильного результата по всему рабочему участку, а не в достижении предельной мощности генератора.
Частота и мощность нагрева
Частота задает характер распределения энергии, а мощность – интенсивность ее подвода. Паспортные киловатты источника не равны мощности, поглощенной деталью: часть энергии теряется в электрическом контуре и зависит от согласования нагрузки. Поэтому сравнивать установки лишь по максимальному значению на шильдике недостаточно. Нужны рабочий диапазон и подтверждение на выбранном индукторе.
Время нагрева и скорость обработки
В коротком цикле счет действительно идет на секунды: для отдельных небольших зон нагрев может занимать доли секунды или несколько секунд. Более массивные детали и глубокие слои требуют иной продолжительности. Время определяют по достижению нужного состояния металла, а не по обещанию «быстрой закалки». Одинаковые секунды на разных заготовках не означают одинакового результата.
При непрерывно-последовательной обработке важна скорость перемещения относительно индуктора. Медленная подача увеличивает энергию на единицу длины, быстрая уменьшает ее. У начала и конца прохода условия отличаются от установившегося движения; там часто нужна отдельная программа. Технолог учитывает разгон, остановку, перекрытие соседних проходов и своевременное включение охлаждения.
Температура закалки
Нагрев должен обеспечить аустенитизацию требуемого слоя. Для распространенных среднеуглеродистых сталей рабочие температуры нагрева часто лежат примерно в пределах 850–950 °C, но такой диапазон нельзя переносить в карту без проверки. При ускоренном индукционном нагреве растворение карбидов и выравнивание состава происходят иначе, чем при длительной печной выдержке. Нужны данные по марке и скорости нагрева.
Глубина закалки ТВЧ и твердость
Глубина и твердость решают разные задачи. Первая показывает, насколько далеко от поверхности сохраняется требуемое упрочнение; вторая характеризует сопротивление вдавливанию в выбранной точке. Тонкий твердый слой может продавливаться под контактной нагрузкой, а слишком глубокий – ухудшать сочетание свойств или увеличивать поводку. Нужные значения задают из условий работы узла.
От чего зависит глубина закаленного слоя
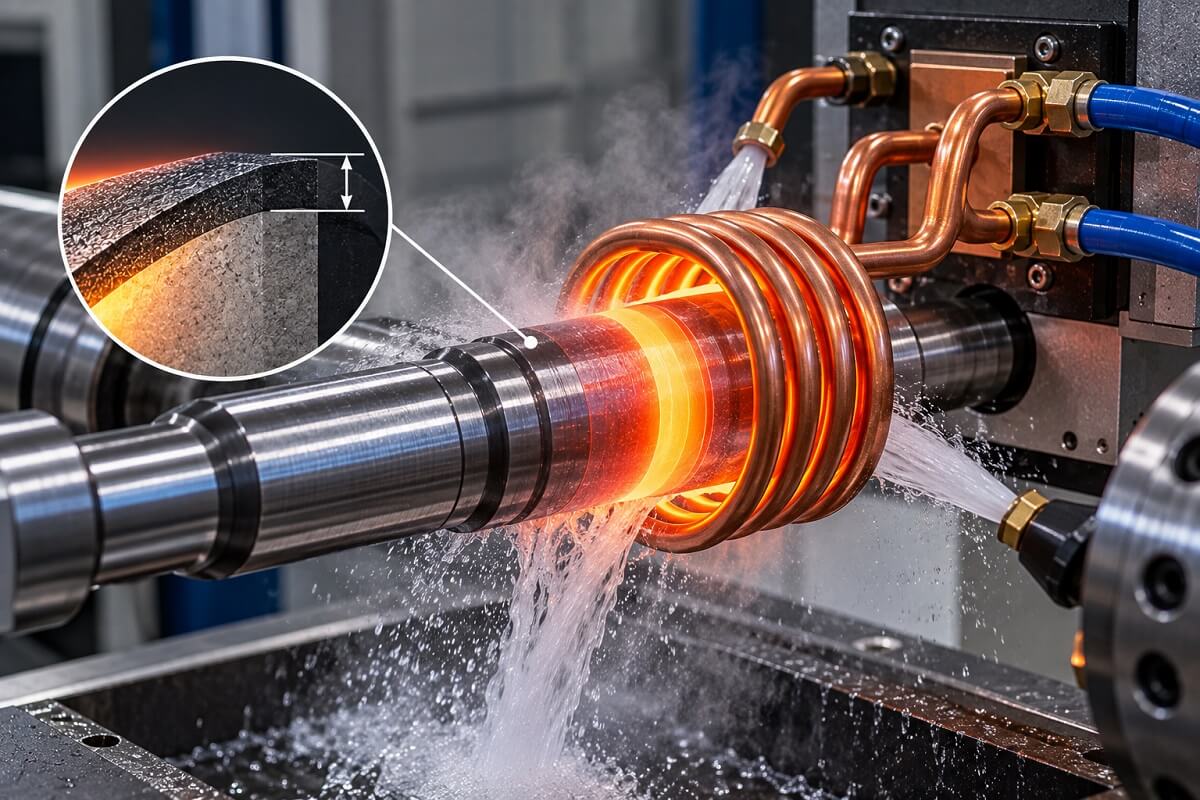
На практике поверхностный слой может составлять доли миллиметра, несколько миллиметров и больше в специальных режимах. Для многих типовых задач речь идет примерно о 1–5 мм. Это не универсальное ограничение метода: большие глубины возможны на подходящем оборудовании и материале. В техническом задании обязательно уточняют, как именно определена граница слоя.
При разработке режима оценивают несколько взаимосвязанных факторов:
- частоту и удельную мощность, которые задают распределение и интенсивность выделения энергии;
- время нагрева либо скорость подачи, определяющие распространение тепла внутрь;
- диаметр, форму и исходную структуру детали, влияющие на прогрев и прокаливаемость;
- зазор до индуктора и параметры охлаждения, от которых зависит повторяемость результата.
Глубину подтверждают на пробном образце.
Как контролируют глубину закалки
Наиболее наглядный способ – подготовить поперечный шлиф и измерить микротвердость от поверхности к сердцевине. По профилю находят расстояние до согласованного порога. Металлография помогает увидеть строение слоя и переходной области. Эффективная глубина по твердости и общая глубина измененной структуры могут различаться; смешивать их в протоколе нельзя.
Какая твердость достигается после ТВЧ
У распространенных среднеуглеродистых сталей после правильно выполненной закалки и низкого отпуска часто получают около 50–60 HRC. У отдельных марок и режимов диапазон отличается. Цифра 60 HRC сама по себе не является признаком лучшего качества: конструктору может требоваться меньшая твердость при более высокой устойчивости к удару. Оценивают соответствие чертежу.
Шкала HRC удобна для достаточно толстого слоя и подходящей поверхности. На тонком упрочнении или небольшом радиусе результат может зависеть от подложки и кривизны, поэтому выбирают другой метод либо применяют предусмотренные поправки. Пересчет микротвердости в HRC не заменяет прямое измерение без оговорок. В протоколе фиксируют шкалу, нагрузку и место проверки.
Оборудование для индукционной закалки
Полноценная установка включает источник индукционного нагрева, согласующий узел, индуктор, механизмы позиционирования и закалочный контур. Для серийной обработки добавляют управление перемещением, датчики и регистрацию параметров. Источник может исправно нагревать металл, но без стабильного охлаждения и базирования такая система не обеспечит требуемый закаленный контур.
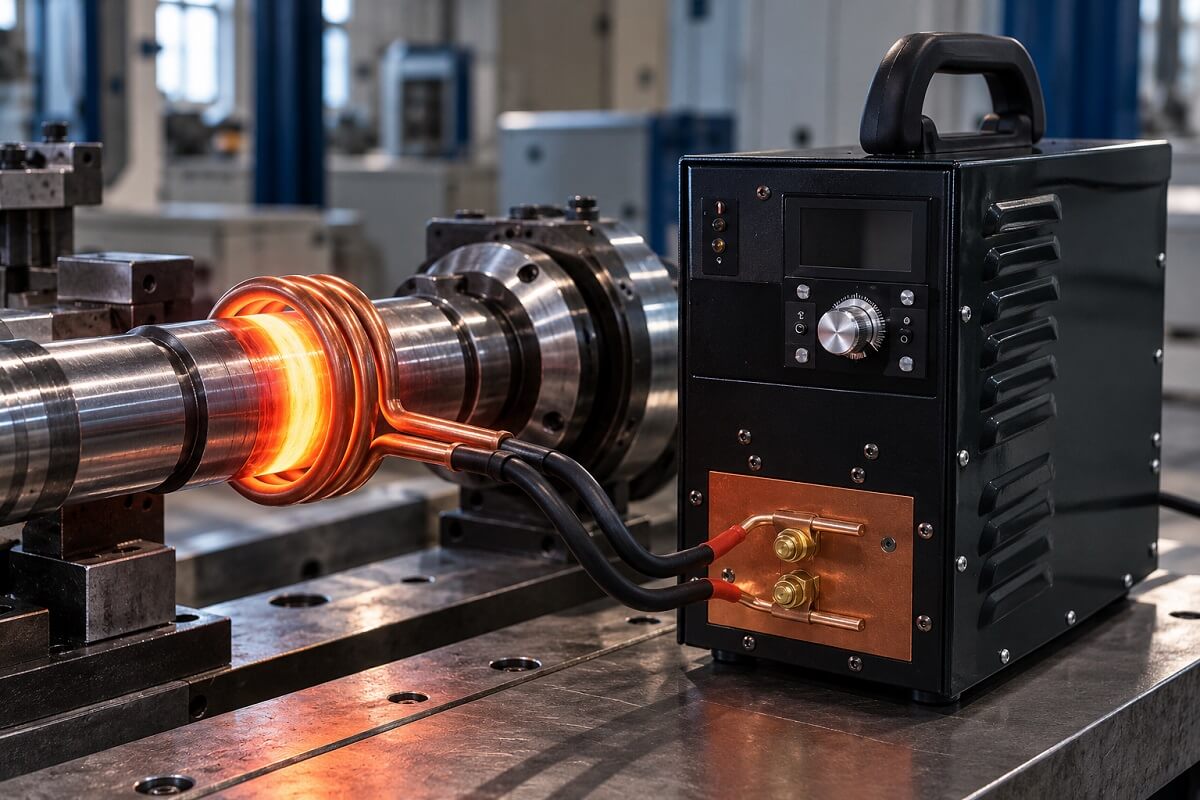
При выборе комплекса полезно заранее подготовить исходные данные:
- чертеж с размерами рабочих зон, допусками и участками, которые нельзя упрочнять;
- марку стали, состояние поставки, предыдущую термообработку и объем партии;
- требуемые глубину слоя, твердость, производительность и допустимую деформацию;
- доступную электрическую сеть, условия размещения и требования к контролю качества.
По этим данным выполняют подбор генератора и оснастки, а затем проверяют решение пробной обработкой. Для обращения в «Нашу Электронику» лучше приложить чертеж и требования к готовой детали: это позволяет предметно обсудить нужный класс индукционного оборудования. Назначение конкретной модели для закалки следует подтвердить отдельно, даже если аппарат подходит для других операций нагрева.
Какие стали можно закаливать ТВЧ
Закаливать можно стали, способные получить требуемую мартенситную структуру при выбранном цикле. Для поверхностного упрочнения часто используют среднеуглеродистые марки, например 45 и 40Х, а также другие марки легированных сталей. Углерод определяет потенциальную твердость, а содержание углерода влияет на способность материала формировать твердую закаленную структуру. Легирование влияет на прокаливаемость и допустимые условия охлаждения. Материал выбирают вместе с требованиями к сердцевине и нагружению.
Низкоуглеродистая сталь без предварительного насыщения обычно не дает той твердости, которую ожидают от рабочего слоя шестерни. Индукционный нагрев не добавляет углерод. При высоком его содержании возрастает чувствительность к трещинообразованию, поэтому интенсивный цикл требует особенно аккуратной настройки. Аустенитные нержавеющие марки обычной закалкой на мартенсит таким способом не упрочняются.
Способы и области применения закалки ТВЧ
При одновременном способе всю выбранную зону нагревают за один цикл, после чего охлаждают. Он удобен для компактных рабочих поверхностей и дает возможность сократить такт. При последовательном способе индуктор или деталь перемещается, а охлаждение следует за зоной нагрева. Так обрабатывают протяженные цилиндрические поверхности, где охват всей длины потребовал бы значительно большей мощности.
Локальная закалка металла ТВЧ востребована для шеек валов, кулачков, дорожек качения и отдельных участков деталей. На длинном валу важно удержать прямолинейность и не перегреть переходы диаметров. Граница закаленного слоя не должна случайно попадать туда, где конструкция особенно чувствительна к концентрации напряжений. Ее положение задают на чертеже, а не определяют на глаз по цветам побежалости.
Для зубчатых колес применяют обработку по окружности, по отдельным зубьям и по контуру. У шестерни нужно согласовать упрочнение рабочей поверхности зуба и впадины: они воспринимают разные нагрузки. Вершина нагревается иначе, чем основание, поэтому сложная форма требует специального индуктора. На крупных колесах возможны решения с сочетанием частот; их выбирают по требуемому рисунку закалки.
Преимущества и особенности индукционной закалки
Главное преимущество метода – управление местом и длительностью подвода энергии. Поверхностное упрочнение можно встроить в производственную линию и повторять по программе. Обычно оно требует меньше общего прогрева, чем обработка всего сечения, что помогает ограничить окалину и поводку. Однако экономический эффект зависит от серии, стоимости оснастки и требований к контролю.
Для оценки применения стоит рассматривать преимущества вместе с условиями их получения:
- короткий цикл полезен, когда механизация загрузки и охлаждение поддерживают нужный такт;
- локальный нагрев сохраняет свойства соседних зон, если подтверждены границы теплового воздействия;
- автоматизация повышает повторяемость при стабильном зазоре и исправной оснастке;
- небольшая деформация достижима при согласовании геометрии, режима и окончательной обработки.
Повторяемость зависит от обслуживания оснастки.
Отрасли применения индукционной закалки
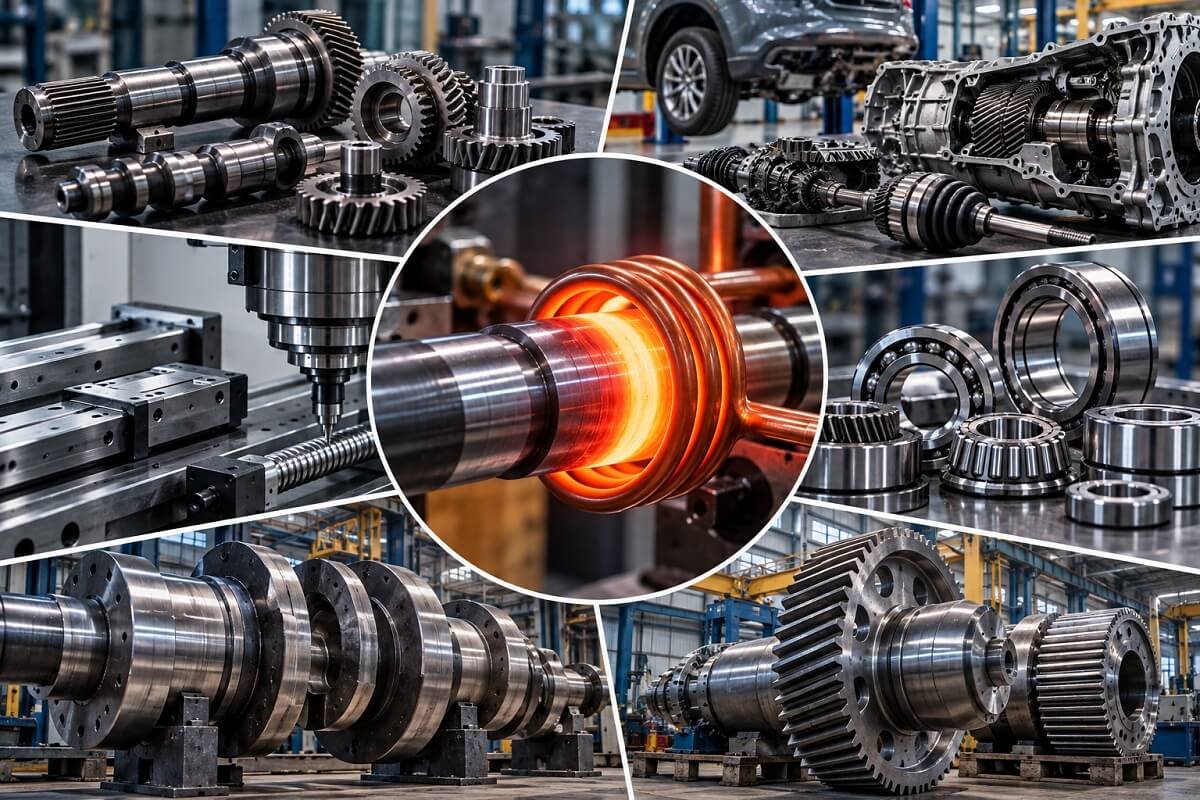
В машиностроении метод используют при изготовлении деталей и последующей закалке валов, осей, шестерен и кулачков. В автомобильном производстве он помогает упрочнять нагруженные рабочие поверхности элементов трансмиссии и двигателя. Для станкостроения важны стойкость направляющих и контактная выносливость приводных узлов. В каждом случае твердый слой должен работать вместе с достаточной прочностью основного сечения.
Контроль качества после закалки ТВЧ
В контрольную программу включают согласованные проверки:
- измерение поверхностной твердости и профиля микротвердости по глубине;
- исследование структуры на шлифе и положения переходной зоны;
- выявление трещин подходящим неразрушающим методом, например магнитопорошковым для ферромагнитных деталей;
- проверку размеров, деформации и границ упрочнения после предусмотренных финишных операций;
- сопоставление записей цикла с утвержденной технологической картой.
Ни один отдельный показатель не описывает работоспособность целиком. Трещина делает сомнительным даже результат с высокой твердостью, а правильная глубина не компенсирует выход размера за допуск. При отклонении сначала устанавливают причину: состояние заготовки, положение индуктора, нагрев или охлаждение. Повторная закалка без анализа способна усилить дефект вместо его устранения.
Часто задаваемые вопросы
Что означает ТВЧ?
ТВЧ — это сокращение от «токи высокой частоты». При индукционном нагреве переменный ток создает магнитное поле, которое вызывает в металлической детали индуцированные токи и нагревает ее без непосредственного контакта с источником тепла.
Чем ТВЧ отличается от индукционной закалки?
Основное отличие — распределение нагрева по сечению. При объемной закалке в печи обычно прогревают всю деталь, а затем охлаждают ее целиком. При поверхностной закалке индукционным способом можно сосредоточить энергию на рабочей поверхности: шейке вала, дорожке качения или зубьях шестерни.
Какая глубина закалки ТВЧ?
Универсальной глубины закалки ТВЧ не существует. В зависимости от материала, частоты, мощности, времени нагрева, геометрии детали и параметров охлаждения глубина закаленного слоя может составлять доли миллиметра, несколько миллиметров и более. Для многих типовых задач используют слой порядка 1–5 мм, но точный параметр определяют для конкретной детали и технологии.
Какая твердость получается после ТВЧ?
Твердость зависит от марки стали, исходной структуры, режима нагрева и охлаждения. Для распространенных среднеуглеродистых сталей после правильно выполненной закалки и низкого отпуска часто получают около 50–60 HRC, однако конкретное значение определяется требованиями к детали.
Можно ли закаливать детали сложной формы?
Да, но для сложных деталей требуется правильно подобрать форму и расположение индуктора, зазор до поверхности и режим нагрева. Например, при закалке зубчатых колес необходимо учитывать различия в нагреве вершины, рабочей поверхности и впадины зуба. Для сложной геометрии обычно требуется специальный индуктор и предварительная проверка режима на образце или детали.
Как подобрать оборудование для закалки ТВЧ?
При подборе учитывают марку стали, геометрию детали, требуемую глубину и твердость закаленного слоя, производительность, допустимую деформацию и особенности охлаждения. Также важны частотный диапазон и мощность источника, конструкция индуктора и система позиционирования. Для точного подбора оборудования желательно предоставить чертеж детали и требования к готовому изделию.